

固话一:0510-88888016 贺部长
固话二:0510-88888017 孙经理
固话三:0510-83076068 贺庆镇
固话四:0510-83076658 姜园园
固话五:0510-83079993 高经理
固话六:0510-83079994 季经理
传真:0510-83079997 自动接收
手机: 189 0152 2222 总经理
手机:132 1875 9999 副总
手机:133 3878 6068 贺部长
手机:133 8220 6068 孙经理
手机: 133 7366 1878 高经理
上网洽谈工具:QQ 473334606
邮箱:473334606@qq.com
地址:无锡市惠山区--钱桥镇工业区--(南西漳工业园)运河西路2号仓库
Q235B方管来料加工 打孔折弯坡口一站式加工
Q235B方管来料加工工艺解析:打孔折弯坡口一站式技术要点
Q235B方管是工程领域应用*广泛的碳素结构钢型材,凭借良好的塑性、韧性与焊接性能,广泛应用于钢结构搭建、机械设备制造、幕墙支架、护栏工程等场景。在实际施工与生产过程中,原材料定尺方管无法直接适配异形构件需求,需通过打孔、折弯、坡口等深加工工序完成成型处理。Q235B方管一站式来料加工,凭借标准化工艺流程、精准的参数控制,可**解决传统分段加工精度差、衔接错位、构件适配性低等行业问题,是提升钢结构构件加工质量的**工艺方式。本文从材质特性、**工序原理、精度控制要点及工艺优化维度,全面解析Q235B方管深加工技术规范。
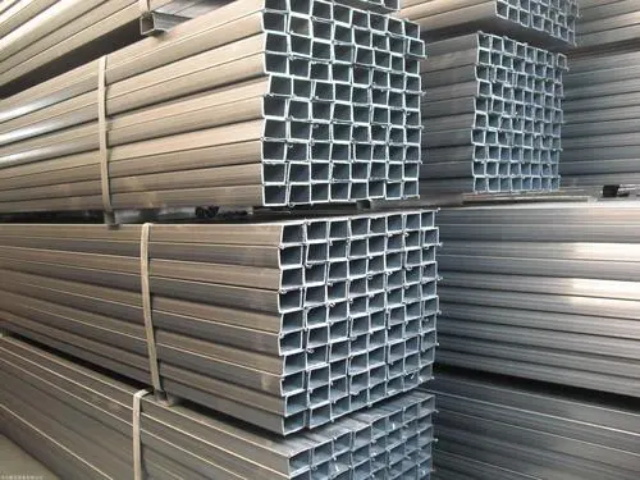
想要把控深加工质量,首先需掌握Q235B材质的加工特性。Q235B属于低碳碳素钢,含碳量适中,冷热加工性能稳定,无明显加工硬化现象,适配折弯、打孔、切削、坡口等多种机械加工工艺。相较于合金钢材,该材质延展性更*,折弯成型不易开裂;相较于普通黑皮方管,材质均匀性更好,加工误差可控性更强。但同时,Q235B方管存在轻微加工回弹特性,薄壁管材易出现挤压变形,厚壁管材切削加工易产生毛刺,这也是深加工过程中需要重点规避的技术难点,为后续打孔、折弯、坡口工序的参数设定提供了**依据。
打孔加工是Q235B方管构件装配的基础工序,主要用于支架固定、螺栓连接、设备定位等场景,**控制目标为孔径精度与孔位平整度。行业标准化加工分为机械钻孔与激光打孔两种工艺,适配不同加工需求。小批量、高精度装配孔多采用数控钻孔工艺,加工前需对管材表面进行找平校准,清除氧化皮与杂质,避免钻孔过程中钻头偏移。批量加工优先采用激光打孔工艺,无机械接触挤压,可**防止薄壁方管变形,孔径误差可控制在±0.05mm以内。工艺规范中,孔边距需大于管材壁厚1.5倍,避免打孔后管材边缘开裂、形变,同时需及时清理孔位毛刺,保证装配贴合度。
折弯成型是Q235B方管构件塑形的关键工序,直接决定构件整体结构精度与承重性能。Q235B碳钢折弯需遵循材质适配原则,常规90°折弯需匹配专用V型模具,模具槽宽按照管材厚度12倍标准选型,**折弯弧度均匀。薄壁方管折弯需适当加大折弯内R角,规避外侧拉伸开裂问题;厚壁方管需降低折弯施压速度,避免局部压痕、硬伤等缺陷。同时,需针对Q235B材质固有回弹特性做角度补偿,根据管材厚度微调折弯角度,抵消回弹形变,确保成型角度精准。折弯加工需遵循“先内层后外层”的作业顺序,规避构件结构干涉,**整体成型规整度。
坡口加工是**Q235B方管焊接质量的前置**工艺,主要用于管材对接、框架拼接等焊接场景,通过处理管材端面倾角,增大焊接熔接面积,提升焊缝稳定性与结构密封性。依据**加工规范,Q235B方管对接坡口角度常规控制在60°左右,钝边厚度保留1-2mm,对接间隙设定为2-3mm,该参数区间适配绝大多数碳素钢焊接工况。坡口加工可采用数控铣削、等离子切削等方式,加工完成后需对坡口内外边缘精细打磨,彻底清除铁屑、毛刺与氧化层,防止焊接过程中出现气孔、夹渣、未焊透等质量缺陷,从源头提升钢结构焊接成型质量。
一站式来料加工的**优势,在于实现各工序的标准化衔接与精度统一。传统分散加工模式下,打孔、折弯、坡口工序独立作业,易出现尺寸基准不统一、工序衔接偏差、构件适配度不足等问题。而一体化加工采用同一套数控基准数据,从管材校平、精准下料,到打孔定位、折弯成型、坡口精修,全程自动化闭环作业,**规避人工误差。同时,可根据构件设计图纸,统一优化加工参数,针对异形尺寸、特殊壁厚的Q235B方管定制专属工艺方案,兼顾加工效率与成品精度。
在实际工艺管控中,还需做好成品防护与质量检测。加工完成的Q235B方管构件,需检查孔径精度、折弯角度、坡口平整度等**指标,核对尺寸偏差是否符合工程标准。同时,清理构件表面加工残留杂质,避免后期锈蚀、影响焊接与装配效果。针对不同应用场景,可提前优化工艺细节,承重构件强化折弯压实工艺,焊接构件精细化坡口打磨,装饰构件优化表面平整度,全方位适配工程使用需求。
综上,Q235B方管打孔、折弯、坡口一站式来料加工,是依托材质特性形成的标准化、精细化深加工体系。精准把控各工序工艺参数、规避材质加工缺陷、统一工序精度基准,能够**提升方管构件的成型质量、装配精度与结构稳定性,为建筑钢结构、机械设备、市政工程等领域的管材应用提供可靠的技术支撑,也是现代钢结构加工精细化、一体化发展的必然趋势。